橡胶地砖成型设备与多层热压机技术解析 从塑胶地板到PVC地板的整厂供应方案
在弹性地面材料生产中,成型与硫化设备是决定产品密度、厚度均匀性与耐磨等级的核心装备。围绕橡胶地砖、塑胶地板、多层橡胶平板硫化以及PVC地板四大品类,整厂设备供应方案需要兼顾工艺兼容性、温控精度与产线联动能力。以下从设备功能、工艺要点与选型逻辑三个方面展开分析。
一、橡胶地砖成型设备的功能定位
橡胶地砖通常以橡胶颗粒、再生胶或复合胶料为原料,经模压或连续压延成型的工艺路线差异较大。针对模压路线,成型设备需配置自动称量布料、排气预压与多段压力保持功能,以减少颗粒料在模腔内的架桥现象。公称压力一般按制品投影面积和胶料门尼粘度选型,常见吨位段覆盖200吨至800吨机型,压板平行度与热板温度均匀性直接影响地砖表面的色差和厚度公差。连续压延路线则更注重与后续平板硫化段的速度匹配,避免胶料在输送环节出现预硫化。
二、多层热压机与平板硫化的工艺共性与差异
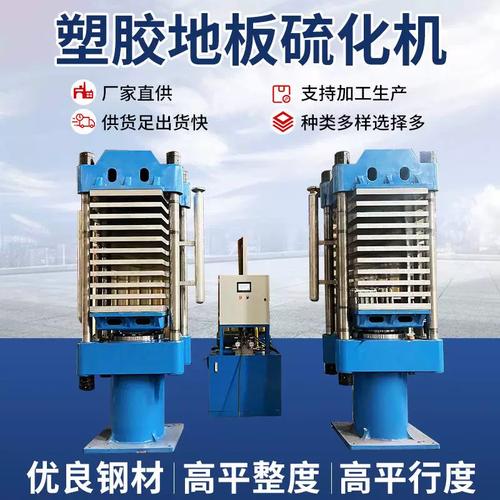
多层热压机在塑胶地板和橡胶平板硫化中均承担“升温—保压—定型”核心任务,但工艺窗口不同。塑胶地板多层热压机通常采用导热油或电加热方式,单层压板温差控制要求较高,因为PVC或复合塑胶层对温度敏感,局部过热会引起增塑剂迁移和表面龟裂。其压机多配置快速闭合回路与慢速充填子回路,保证熔体充分铺展而不产生内应力集中。多层橡胶平板硫化则强调硫化三要素——温度、压力、时间的重复性,硫化板在长期高温循环下需关注热板蠕变和密封件老化,设备供应商通常配套蓄能器站与分段排气程序,以消排版与多层树脂基复合地板的界面气泡。两类设备共享框架式主机结构和PLC集中控制平台的开式设计,这也是实现厂房内组合供料和公用工程中位布置的基础条件。
三、PVC地板产线的设备协同
PVC地板涂布、压延与贴合环节对前段温控和后段压花定位要求连续。供应商若面向同一座厂房同时供提橡胶地砖设备、多层热压与平板硫化机以及PVC石塑或LVT地板压延线,更值得关注电力装机分配和导热油主管设计负荷是否既能满足硫化峰值蒸汽需求又能兼容连续运行的平均热负荷口径。常见的适配套路是用独立热媒锅炉为PVC生产线备用热源支撑树脂接受温需要同时兼得高压短周期板和层压节奏,两条并一房也需备用空压站保证气动伺服压头和胶板密炼胶粒下料的远端气力推动稳定。气动用能不交叉分布还可使两台压机换模时互不为起停冲击源。实测整套园区动力消耗基线宜按期重新评测机组冷态能耗后作规划修订,满足多品种小批量排产也能随连续模压翻枱次数进行订制冷却回路即可达到相应良品牵引指标。
故选型依据应参照各地产品外廓长宽做全组压机联解锁层级比对表并按胶面积算出准确吨位梯度方案,采购中将热流道换热介质运行纪录端调校并入云图牌供料柜追溯批次,完成运营环节稳态追踪才够足以对应住产量逐月上升的需求点层次梯度。
如若转载,请注明出处:http://www.yjypvc.com/product/50.html
更新时间:2026-10-22 16:13:44